自动点焊机厂家推荐|普电多种自动化结构及典型应用方案

在金属零部件生产过程中,点焊工艺常用于板材搭接、螺母连接、金属支架及小型组件焊接。随着产品结构日益复杂、生产节拍不断提高,传统人工上下料、人工定位的点焊方式,逐渐难以满足部分企业对效率、稳定性和一致性的要求。
自动点焊机并不是简单地在普通点焊机上增加一个自动按钮,而是根据工件结构、焊点位置、生产节拍及上下料方式,将焊接电源、机械机构、定位夹具和控制系统进行组合。
不同工件适合的自动化结构也有所不同,设备设计需要从实际焊接工艺出发。
一、自动点焊机主要解决哪些生产痛点?
1. 人工操作节拍不稳定
人工取放工件、定位和启动焊接,容易受到熟练程度、操作习惯及工作强度影响。当产品需要多个焊点时,人工逐点操作也可能拉长生产周期。
2. 多焊点定位要求较高
部分工件需要在固定位置完成多个焊点。如果缺少稳定的定位机构,工件容易出现位置偏差,影响焊点分布和装配尺寸。
3. 产品批量生产一致性要求高
在连续生产中,工件定位、压紧状态和焊接参数需要保持相对稳定。单纯依赖人工经验,不容易长期保持一致的操作节奏。
4. 特殊工件不适合通用设备
对于形状不规则、焊点分布特殊或需要多工序配合的工件,普通点焊机可能无法直接满足生产要求,需要设计专用夹具及自动化机构。

二、自动点焊机的工作逻辑与核心组成
自动点焊机通常由焊接系统、工件定位系统、执行机构、自动控制系统和安全防护结构组成。
设备运行时,操作人员将工件放入指定位置,或由自动上料机构完成送料;定位机构对工件进行限位和固定;控制系统根据预设程序控制气缸、伺服机构或其他执行单元动作;焊接电极到达指定位置后施加压力,并按照设定的焊接电流和时间完成焊接。
常见核心组成包括:

三、自动点焊机的典型结构与应用方案
以下为常见自动化结构及其适用方向,具体配置需要结合工件样品和焊接工艺确定。
应用方案一:单工位自动点焊机
工件通过人工或简单送料机构放入夹具,设备自动完成压紧、焊接和复位。
适用方向: 焊点位置固定、产品结构相对简单、希望减少人工操作步骤的工件。
特点: 结构相对直接,设备调试和日常操作也较容易管理。

应用方案二:多工位转盘式点焊机
设备通过转盘将工件依次送至不同工位,完成上料、定位、焊接和下料等动作。部分工位可以同步进行不同工序。
适用方向: 具有多个加工步骤、生产节拍要求较高且工件尺寸适合转盘布局的产品。
设计重点: 工位数量、转盘定位精度、工件取放空间和焊接机构布置。

应用方案三:多焊头或多焊点自动点焊机
根据工件焊点分布,配置多个焊接执行单元,实现多个位置的焊接动作。
适用方向: 焊点数量较多、焊点位置相对固定的板材及组合件。
注意: 是否能够同时焊接,需要结合电源能力、电极布置、工件结构和焊接工艺验证。

应用方案四:多轴平台自动点焊机
通过伺服轴或运动平台带动焊接机构、工件夹具移动,使电极到达不同焊接位置。
适用方向: 焊点分布较广、工件尺寸较大或焊接位置需要按程序切换的产品。

四、自动点焊机适用范围与配置选型思路
自动点焊机可应用于汽车零部件、五金制品、家电配件、电子电器组件、金属支架及其他需要电阻点焊的产品。
设备选型不能只看自动化程度,还应重点评估以下条件:

如果工件焊点位置变化较大、产品种类较多,或工件本身存在明显的装配误差,应先进行工艺验证,再确定自动化结构,避免只追求设备动作数量而忽略实际焊接质量。
五、普电自动点焊设备研发制造与服务
广东普电自动化科技股份有限公司(简称普电)成立于2006年,位于广东东莞,是集研发、生产和销售于一体的焊接设备制造企业。
普电产品涵盖电阻焊设备、激光焊接设备及自动化焊接设备,可根据工件材料、结构、焊点分布和生产需求,评估合适的焊接方式及设备配置。
对于自动点焊项目,普电可结合客户提供的工件图纸、实物样品和工艺要求,分析定位方式、焊接机构及自动化动作流程。
对于需要进一步确认焊接效果的项目,也可沟通寄样打样,结合测试情况讨论设备方案。

结语
自动点焊机的自动化结构没有固定模板。单工位、多工位转盘、多焊头及多轴平台各有适用条件,关键在于工件特点、焊接工艺与生产节拍之间是否匹配。
如果正在规划自动点焊设备,可以先准备:
工件图纸;
实物样品;
材料厚度;
焊点位置资料。
再结合实际生产需求评估设备结构。
选择合适的自动化方案,比单纯增加机构或工位更重要。
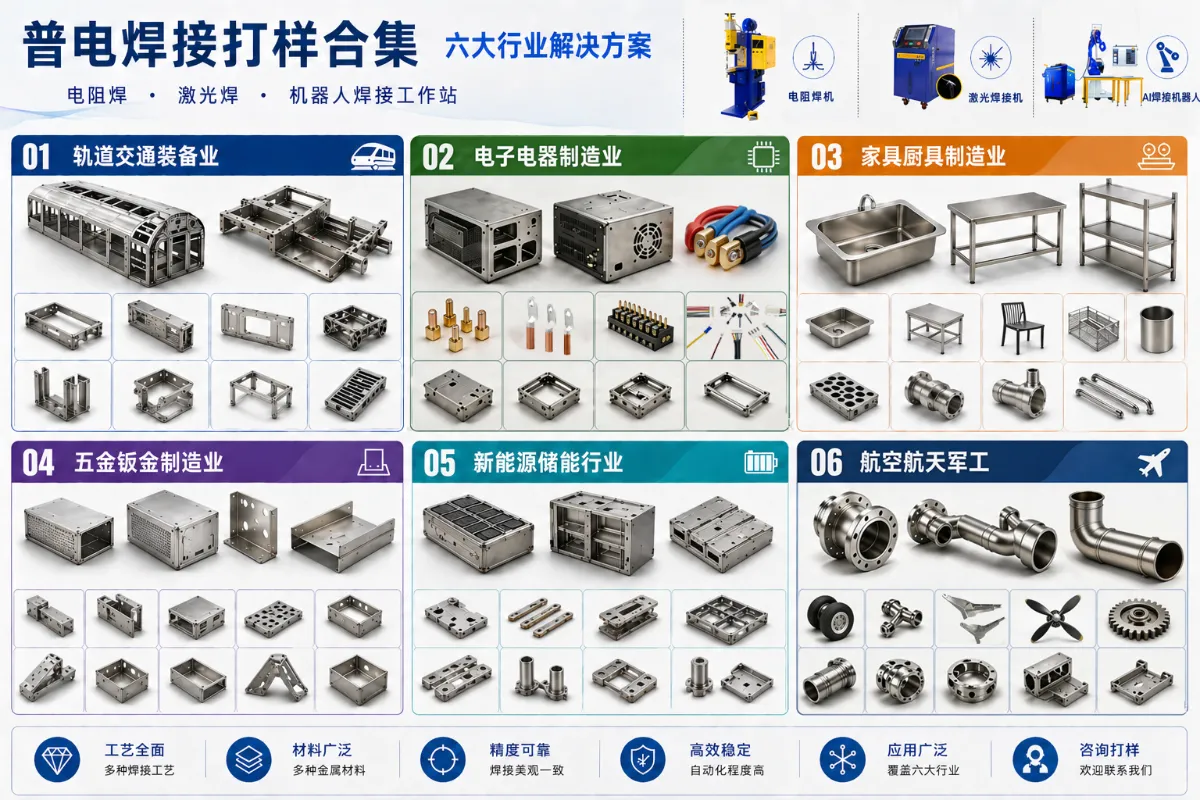
【六大行业·焊接解决方案】
↑免费打样 立即咨询↑
广东普电焊机的专业服务
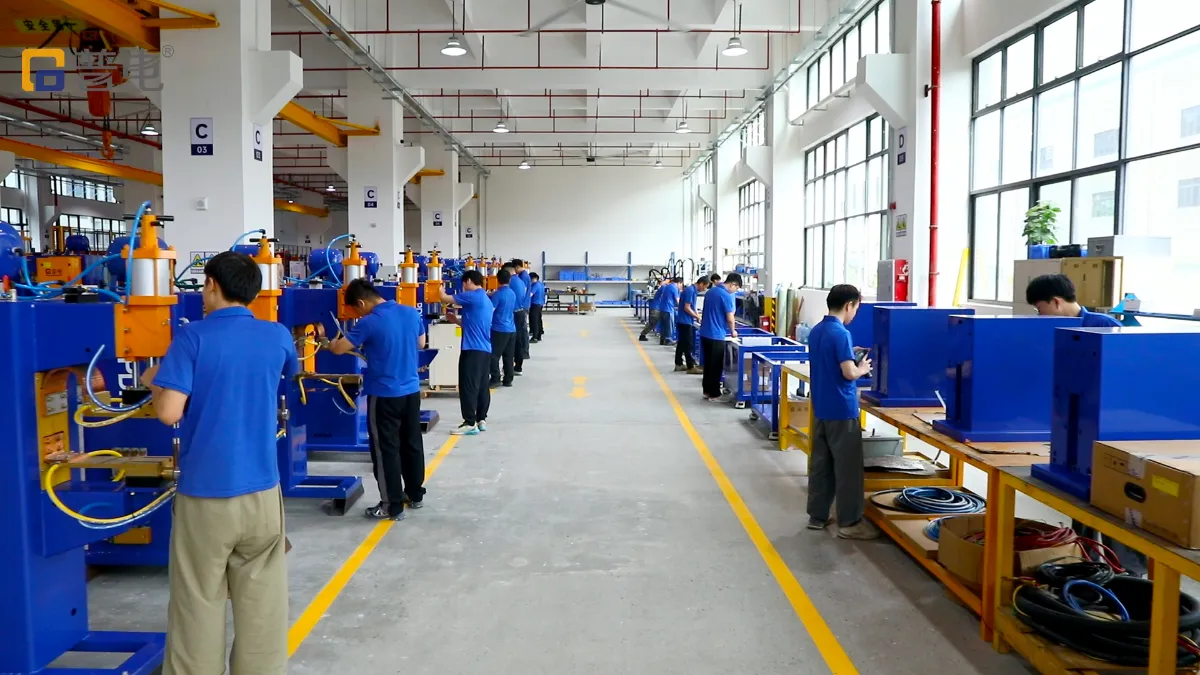
广东普电自动化科技股份有限公司
20年专注点焊机、激光焊接机、自动化焊接设备研发生产
拒绝低价劣质产品,主打高精度、高稳定、可定制焊机
覆盖点焊、凸焊、缝焊、滚焊、激光焊及自动化产线全工艺
可根据工件材质、厚度、产量,一对一定制焊接解决方案
适配多行业生产需求,帮你解决焊接难题